Оценка состояния оборудования как основа решений по эксплуатации
Надёжная эксплуатация промышленного оборудования требует достоверных данных о его фактическом состоянии.
Для руководителя предприятия принципиальны три вопроса:
- В каком состоянии находится оборудование и где требуется дополнительное обследование?
- Можно ли получить необходимые данные во время эксплуатации, без остановки технологического процесса?
- На основании каких результатов планировать обслуживание и ремонт?

Скрытые повреждения и производственные риски
Одна из сложностей — выявление повреждений, скрытых под изоляцией или на внутренней поверхности оборудования. Внешне исправный объект может иметь участки коррозионного износа без заметных признаков в повседневной работе.
Недостаток информации затрудняет планирование: опасное повреждение может остаться без внимания, а объём ремонта приходится определять уже после отказа.
Основные последствия для предприятия:
- Внеплановые расходы на устранение повреждений.
- Простой установки и потери выпуска.
- Риск аварии.
Масштаб проблемы отражает оценка NACE IMPACT 2016 года: мировые затраты, связанные с коррозией, составляли около 2,5 трлн долларов США [1]. Для предприятия важно выявлять опасные изменения до отказа и обосновывать обслуживание фактическим состоянием оборудования.
От задач обследования к требованиям контроля
Обследование должно помочь определить расположение и границы повреждений, оценить их влияние на эксплуатацию, обосновать ремонт или дополнительный контроль. Повторные обследования должны давать возможность отслеживать изменения состояния.
Для этого результаты должны быть достоверными, привязанными к конкретному участку и сопоставимыми во времени. Нормативная база задаёт требования к получению и оценке таких данных. Один из путей её развития — регламентация радиографического контроля коррозии и отложений.
Развитие нормативной базы
Мы инициировали подготовку межгосударственного стандарта на основе ISO 20769-1. Первая редакция проекта посвящена тангенциальному радиографическому контролю труб. Документ ещё не принят и не введён в действие [2].
Тангенциальная радиография позволяет видеть профиль стенки и при соблюдении методики измерять её остаточную толщину. Проект охватывает плёночную и цифровую радиографию и определяет требования к:
- схеме просвечивания и качеству изображения;
- калибровке и измерению толщины;
- оформлению и хранению результатов контроля.

ISO 20769-2 рассматривает контроль через две стенки, API 574 — практику инспекции трубопроводных систем [3, 4]. Эти документы служат дополнительными ориентирами и не заменяют применимые требования к объекту. Текущая инициатива относится к первой части ISO 20769.
Приглашаем предприятия и специалистов к обсуждению проекта: направлять практические задачи, результаты проверок и замечания к требованиям.
Границы точечной толщинометрии
Метод и объём обследования выбирают под конкретную задачу. Ультразвуковая толщинометрия даёт значение толщины в месте замера. При локальной коррозии даже точное измерение не характеризует весь участок: повреждение может находиться рядом.
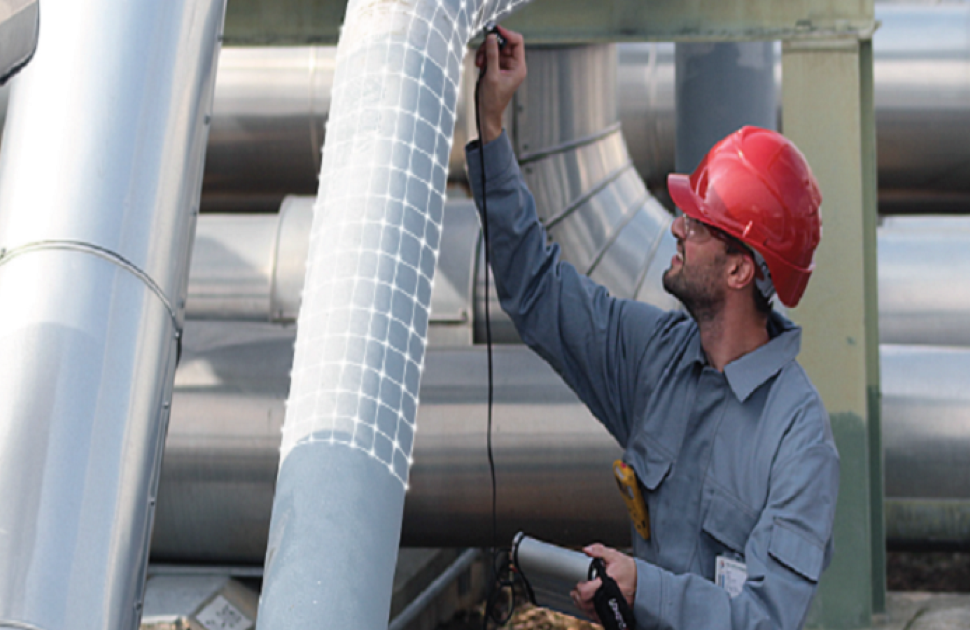
- Обычный контактный контроль требует доступа к металлу.
- На изолированной трубе требуется локальное вскрытие и последующее восстановление покрытия.
- Между точками замера остаются необследованные зоны; уплотнение сетки повышает трудоёмкость.
- Точечная толщинометрия не даёт общей картины отложений внутри трубы.
Возможности цифровой радиографии
Контроль возможен во время эксплуатации без остановки оборудования — при допустимых условиях и обеспечении радиационной безопасности.
- Визуализация профиля стенок и локальной потери металла в выбранной проекции.
- Визуальная оценка внутреннего контура стенки и признаков её повреждения в выбранной проекции.
- Выявление некоторых видов внутренних отложений.
- Обследование без снятия изоляции, если это допускают условия контроля [2–4].
Применяют рентгеновские аппараты или гамма-источники, включая селен-75 и иридий-192, совместно с запоминающими пластинами либо цифровыми детекторами. Учитывают температуру, содержимое трубы и доступность участка.
От изображения к измерениям
Цифровая радиография дополняет численные результаты изображением обследуемого участка. Специалист видит контуры стенок и расположение особенностей в выбранной проекции, выполняет измерения и сохраняет их вместе со снимком. На рисунках 4 и 5 показаны общий вид трубного узла и пример измерений.

Точность зависит от качества изображения и калибровки. Показанные числа относятся к конкретному примеру и не являются критериями годности. Заключение принимают по совокупности результатов обследования.

Практический результат для предприятия

На схеме точка замера находится рядом с повреждением. Для решения о дальнейшей эксплуатации необходимо определить границы повреждения и степень потери металла, а не ограничиваться одним значением толщины.
Цифровой контроль даёт предприятию:
- возможность обследования без остановки производства при допустимых условиях контроля;
- обоснованный выбор мест вскрытия изоляции и дополнительных замеров;
- данные для планирования объёма и сроков ремонта;
- архив изображений для сравнения состояния участка при повторных обследованиях.
Сопоставление снимков требует сравнимых условий контроля; один снимок не определяет скорость коррозии. Решение о допустимости эксплуатации принимают на основе инженерной оценки.
Практическая цель — своевременно выявлять опасные изменения и планировать вмешательство до отказа.
Развитие нормативной базы закрепляет требования к качеству данных, на которых строятся эти решения.
Источники
- NACE IMPACT, 2016. AMPP, The Value of a Corrosion Management System. Историческая мировая оценка стоимости коррозии.
- Проект ГОСТ ISO 20769-1, первая редакция. Международная основа — ISO 20769-1:2018. iso.org/standard/71632.html
- ISO 20769-2:2018. Радиографический контроль коррозии и отложений в трубах через две стенки.
- API RP 574. Inspection Practices for Piping System Components. 5-е издание, февраль 2024; дополнение 1, март 2025.
Товары